افزایش عمر نازل و لنز محافظ دستگاه لیزر؛ 10 راهکار کاربردی
نازل و لنز محافظ از قطعات مهم هد برش لیزری هستند و وضعیت آنها مستقیما بر کیفیت برش، مصرف گاز و هزینههای نگهداری دستگاه تاثیر میگذارد. افزایش عمر نازل و لنز محافظ دستگاه لیزر با چند اقدام مشخص مانند تمیزکاری اصولی، تنظیم فشار گاز، کنترل ارتفاع هد و جلوگیری از ورود آلودگی به محفظه اپتیکی امکانپذیر است.
شایان به ذکر است که کثیف شدن مکرر شیشه محافظ یا آسیب دیدن دهانه نازل همیشه به معنی پایان عمر قطعه نیست؛ گاهی یک ایراد در تنظیمات برش، سیستم گازرسانی یا کالیبراسیون هد باعث مصرف زودهنگام این تجهیزات میشود.
چرا مراقبت از نازل و لنز محافظ دستگاه لیزر اهمیت دارد؟
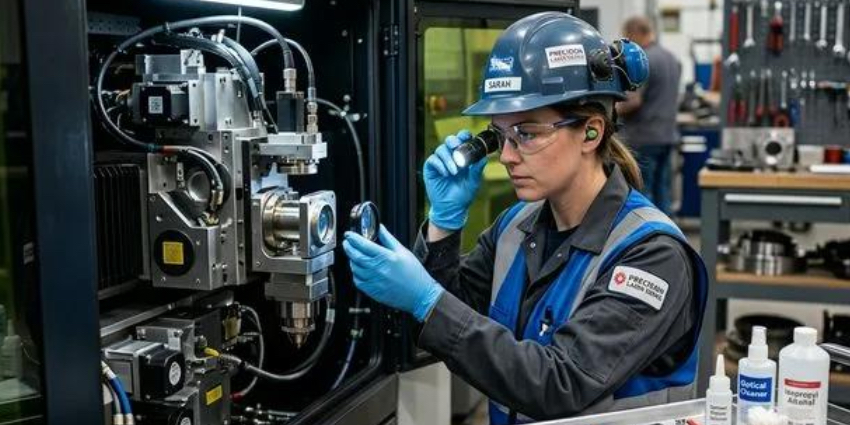
مراقبت صحیح از این دو قطعه باعث کاهش توقف دستگاه، جلوگیری از آسیب به اجزای گرانقیمت هد و حفظ کیفیت برش میشود. نازل وظیفه هدایت گاز کمکی به محل برش را بر عهده دارد و لنز محافظ از مجموعه اپتیکی در برابر ذرات مذاب، گردوغبار و آلودگیهای حاصل از فرایند برش محافظت میکند.
هرگونه تغییر در وضعیت این قطعات میتواند عملکرد دستگاه را تحت تاثیر قرار دهد. برای مثال، تغییر شکل دهانه نازل باعث اختلال در جریان گاز میشود. در نتیجه، تخلیه مذاب از محل برش بهدرستی انجام نمیشود و احتمال ایجاد پلیسه یا لبههای نامناسب افزایش پیدا میکند.
از طرف دیگر، تجمع آلودگی روی شیشه محافظ هد لیزر عبور پرتو را مختل میکند. این آلودگی ممکن است باعث افت کیفیت برش، افزایش جذب انرژی در سطح شیشه و ایجاد نقاط داغ شود.
نکتهای که در نگهداری این تجهیزات اهمیت زیادی دارد، تفاوت میان فرسودگی طبیعی و آسیب ناشی از عملکرد نادرست دستگاه است. نازل و شیشه محافظ قطعات مصرفی هستند؛ بنابراین قرار نیست برای همیشه قابل استفاده باقی بمانند. بااینحال، تعویض مکرر آنها در فاصلههای کوتاه میتواند نشانه وجود یک ایراد فنی باشد. جهت مدیریت بهتر هزینهها، وضعیت هر قطعه را جداگانه بررسی کنید:
-
نازل: کنترل گردی دهانه، گرفتگی، لبپریدگی و آثار برخورد
-
لنز محافظ: بررسی لکه، خراش، سوختگی و آلودگی سطحی
-
مجموعه سرامیکی: کنترل ترک، شکستگی و سلامت محل قرارگیری
-
اتصالات هد: بررسی نشتی، آلودگی و استحکام نصب
10 راهکار برای افزایش عمر نازل و لنز محافظ دستگاه لیزر
1. لنز محافظ را به روش اصولی تمیز کنید
تمیزکاری صحیح یکی از مهمترین اقدامات برای افزایش طول عمر شیشه محافظ است؛ اما استفاده از دستمال معمولی، دستمال کاغذی یا مواد پاککننده نامناسب ممکن است آسیب بیشتری ایجاد کند.
سطح اپتیکی این قطعه حساس است و حتی تماس انگشت میتواند چربی و آلودگی روی آن باقی بگذارد. این آلودگیها هنگام عبور پرتو پرقدرت ممکن است باعث ایجاد نقاط داغ و آسیب به پوشش اپتیکی شوند. برای تمیز کردن لنز محافظ دستگاه لیزر این نکات را رعایت کنید:
-
پیش از شروع کار، دستگاه را طبق دستورالعمل ایمنسازی متوقف کنید.
-
اجازه دهید هد به دمای مناسب برسد.
-
از دستکش بدون پودر و تمیز استفاده کنید.
-
قطعه را در محیطی تمیز و دور از جریان گردوغبار بررسی کنید.
-
از دستمال مخصوص اپتیک و ابزار بدون پرز استفاده کنید.
-
فقط از محلول پاککننده سازگار با پوشش لنز و توصیهشده برای همان قطعه استفاده کنید.
-
هنگام تمیزکاری از فشار زیاد و حرکتهای خشن خودداری کنید.
نکته مهم این است که هر لکهای با پاک کردن برطرف نمیشود. چنانچه روی سطح شیشه آثار سوختگی، حفره، ترک یا خراش عمیق مشاهده کردید، تمیزکاری را ادامه ندهید و قطعه را بررسی و در صورت نیاز تعویض کنید.
همچنین از تماس مستقیم انگشت با سطح شیشه و استفاده از الکلهای نامشخص خودداری کنید. برخی دستگاهها برای پاکسازی شیشه محافظ، الکل ایزوپروپیل با خلوص مشخص و ابزار مخصوص را مجاز میدانند؛ اما این دستورالعمل برای تمام هدها یکسان نیست.
2. فشار گاز کمکی را متناسب با شرایط برش تنظیم کنید
فشار گاز یکی از عوامل تأثیرگذار بر عملکرد نازل و میزان آلودگی لنز محافظ است. گاز کمکی علاوه بر خارج کردن مواد مذاب از شیار برش، در محافظت از مجموعه اپتیکی نیز نقش دارد.
تنظیم نامناسب فشار میتواند جریان گاز را از وضعیت مطلوب خارج کند. در چنین شرایطی، پاشش ذرات مذاب و آلودگی اطراف نازل ممکن است افزایش پیدا کند.
-
فشار گاز را مطابق جنس و ضخامت ورق تنظیم کنید.
-
هنگام تغییر نوع فلز، تنظیمات گاز را دوباره بررسی کنید.
-
فشار واقعی خروجی را با مقدار تنظیمشده در نرمافزار مقایسه کنید.
-
نشتی شیلنگها و اتصالات را بررسی کنید.
-
از گاز دارای خلوص و کیفیت مناسب استفاده کنید.
-
عملکرد رگلاتور و تجهیزات کنترل فشار را بهصورت دورهای ارزیابی کنید.
افزایش بیدلیل فشار نیز راهکار مناسبی نیست؛ زیرا میتواند مصرف گاز را بالا ببرد و در بعضی شرایط، پایداری فرایند را کاهش دهد.
3. فاصله نازل تا سطح ورق را کنترل کنید
فاصله نامناسب میان نازل و قطعه کار میتواند هم کیفیت برش را کاهش دهد و هم احتمال آسیب فیزیکی به تجهیزات را افزایش دهد.
هنگامی که نازل بیش از اندازه به ورق نزدیک باشد، برخورد با سطح ناهموار، پلیسه یا قطعات باقیمانده از برش قبلی محتملتر میشود. در مقابل، ارتفاع بیش از حد نیز ممکن است الگوی جریان گاز را تغییر دهد و تخلیه مذاب را مختل کند.
برای کنترل این فاصله، سیستم تنظیم ارتفاع هد باید بهدرستی کار کند. همچنین پیش از شروع برش، وضعیت سطح ورق را بررسی کنید.
-
از عملکرد صحیح سنسور ارتفاع اطمینان حاصل کنید.
-
ورقهای تابدار یا دارای برآمدگی شدید را پیش از برش بررسی کنید.
-
پس از برخورد احتمالی هد، نازل و مجموعه سرامیکی را کنترل کنید.
-
کالیبراسیون ارتفاع را طبق برنامه نگهداری دستگاه انجام دهید.
-
فاصله نازل را مطابق جدول فناوری و دستورالعمل سازنده تنظیم کنید.
در بسیاری از دستگاههای فایبر، فاصله کاری در محدوده چند دهم تا چند میلیمتر قرار میگیرد؛ اما مقدار مناسب برای همه مدلها یکسان نیست. انتخاب عدد ثابت بدون توجه به قطر نازل، جنس ورق و شرایط فرایند میتواند به کیفیت کار آسیب بزند.
4. از برخورد نازل با ورق و قطعات باقیمانده جلوگیری کنید
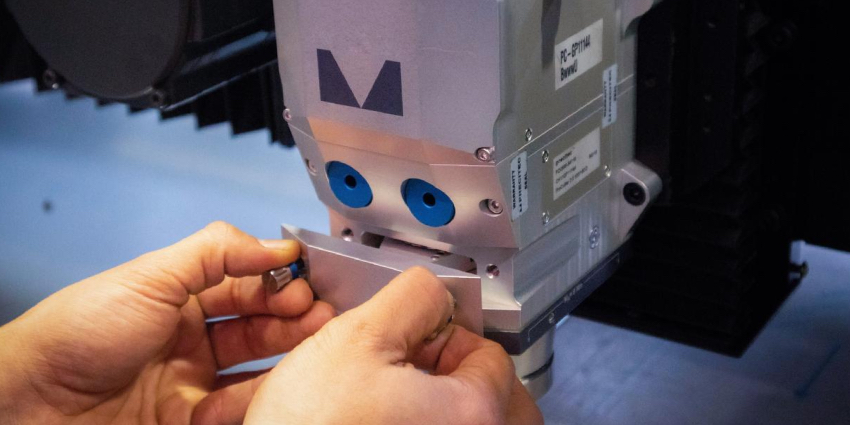
برخورد مکانیکی یکی از دلایل مهم آسیب دیدن نازل و اجزای نگهدارنده آن است. حتی یک ضربه کوچک میتواند باعث تغییر شکل دهانه، ترکخوردگی قطعه سرامیکی یا جابهجایی مجموعه نازل شود.
این اتفاق بیشتر هنگام برش ورقهای تابدار، جدا شدن قطعات کوچک و بالا آمدن ضایعات رخ میدهد. گاهی نیز تنظیم نادرست ارتفاع یا عملکرد نامناسب سیستم تشخیص برخورد باعث آسیب به هد میشود.
-
سطح ورق را پیش از شروع برنامه بررسی کنید.
-
قطعات جداشده را از مسیر حرکت هد دور نگه دارید.
-
عملکرد سیستم تشخیص برخورد را کنترل کنید.
-
از تنظیم ارتفاع نامناسب خودداری کنید.
-
پس از هر برخورد، سلامت نازل و نگهدارنده سرامیکی را بررسی کنید.
-
قطعات معیوب را بدون بررسی مجدد وارد چرخه تولید نکنید.
یک نکته مهم دیگر، نحوه نصب نازل است. بستن بیش از حد قطعه یا وجود ذرات ریز میان سطوح اتصال میتواند فشار موضعی ایجاد کند. این وضعیت بهخصوص در نازلهای دارای اجزای سرامیکی خطر ترکخوردگی را افزایش میدهد.
این مقاله را از دست ندهید: لنز هد لیزر چیست؟ تفاوت لنز 2، 2.5 و 4 اینچ را بشناسید
5. نازل مناسب با جنس و ضخامت ورق انتخاب کنید
انتخاب نازل نامتناسب میتواند عمر قطعه و کیفیت برش را تحت تاثیر قرار دهد. قطر دهانه، نوع نازل و ساختار آن باید با شرایط فرایند، نوع گاز، ضخامت ورق و مشخصات هد هماهنگ باشد.
برای مثال، نازل مورد استفاده در برش فولاد با اکسیژن لزوما بهترین انتخاب برای برش استیل با نیتروژن نیست. همچنین استفاده از قطر نامناسب ممکن است جریان گاز را از حالت مطلوب خارج کند.
|
عامل انتخاب |
تأثیر بر عملکرد نازل |
|---|---|
|
قطر دهانه |
تعیین الگوی خروج گاز و شرایط تخلیه مذاب |
|
نوع نازل |
تأثیر بر جریان گاز و کاربرد برش |
|
جنس ورق |
تعیین نیاز فرایند به گاز و تنظیمات مناسب |
|
ضخامت قطعه |
تأثیر بر قطر پیشنهادی و پارامترهای برش |
|
نوع گاز کمکی |
تغییر شرایط جریان و فشار کاری |
به منظور خرید قطعه جایگزین، فقط به شباهت ظاهری توجه نکنید. ابعاد اتصال، سازگاری با هد، کیفیت ساخت و دقت هندسی نیز اهمیت دارند.
نازل بیکیفیت ممکن است در ابتدا هزینه کمتری داشته باشد، اما دهانه غیردقیق یا سطح داخلی نامناسب آن میتواند باعث اختلال در جریان گاز و افزایش هزینههای تولید شود.
6. از ورود گردوغبار و آلودگی به محفظه اپتیکی جلوگیری کنید
تمیزی محیط کارگاه تأثیر مستقیمی بر وضعیت لنز محافظ دارد. گردوغبار فلزی، دود ناشی از برش، ذرات معلق و آلودگیهای روغنی میتوانند روی سطوح اپتیکی بنشینند و عبور مناسب پرتو را مختل کنند.
در دستگاههای فایبر، شیشه محافظ نقش یک مانع مصرفی را دارد که از لنز فوکوس در برابر آلودگیهای ناشی از فرایند محافظت میکند. بااینحال، این مانع زمانی عملکرد مناسبی خواهد داشت که محفظه هد، آببندیها و سیستم پاکسازی هوا نیز وضعیت مطلوبی داشته باشند.
-
عملکرد سیستم مکش دود و غبار را مرتب بررسی کنید.
-
فیلترهای دستگاه را در زمان مناسب تعویض کنید.
-
از باز گذاشتن طولانی محفظه لنز خودداری کنید.
-
هنگام تعویض شیشه محافظ، محیط کار را از گردوغبار پاک کنید.
-
سلامت اورینگها و اتصالات آببندی را بررسی کنید.
-
از ورود رطوبت و ذرات روغنی به مسیر اپتیکی جلوگیری کنید.
نکتهای که معمولا نادیده گرفته میشود، وضعیت آببندی هد است. حتی با تمیزکاری مداوم، وجود نشتی در محل اتصال یا خرابی آببندها میتواند دوباره آلودگی را به داخل مجموعه وارد کند.
بنابراین، برای افزایش عمر لنز محافظ هد لیزر نباید فقط روی سطح شیشه تمرکز کرد؛ شرایط داخلی محفظه و کیفیت هوای محافظ نیز اهمیت دارند. برای خرید قیچی الکترومکانیک 2503 کلیک کنید.
7. هممحوری پرتو لیزر و نازل را بررسی کنید
پرتو لیزر باید از مرکز دهانه نازل عبور کند. هرگونه انحراف در این مسیر میتواند باعث برخورد انرژی پرتو با دیواره داخلی نازل و ایجاد حرارت غیرعادی شود.
این وضعیت ممکن است به تغییر شکل دهانه، آسیب به سطح داخلی نازل و کاهش کیفیت برش منجر شود. در بعضی شرایط، حتی نازل نو نیز بهسرعت دچار آسیب میشود؛ زیرا ایراد اصلی از تنظیم نبودن مسیر پرتو ناشی شده است. نشانههایی که بررسی هممحوری را ضروری میکنند عبارتاند از:
-
کیفیت برش در جهات مختلف یکسان نیست.
-
پلیسه در یک سمت قطعه بیشتر دیده میشود.
-
نازل جدید پس از مدت کوتاهی آثار سوختگی دارد.
-
مسیر برش در برخی نقاط ناپایدار است.
-
مصرف نازل بهطور غیرعادی افزایش پیدا کرده است.
برای بررسی این وضعیت، باید از روش کالیبراسیون مخصوص هد و تجهیزات تعیین مرکز پرتو استفاده شود. این کار نیازمند رعایت دستورالعمل سازنده و مهارت فنی است و نباید با تنظیمات آزمایشی و بدون رعایت الزامات ایمنی انجام شود.
8. برنامه بازرسی دورهای برای قطعات مصرفی داشته باشید
یکی از راههای کاهش هزینههای تعمیرات، شناسایی آسیب پیش از تبدیل شدن آن به مشکل جدی است. بسیاری از ایرادهای مربوط به نازل و شیشه محافظ در مراحل ابتدایی قابل تشخیص هستند.
بهتر است بهجای تعویض قطعات صرفا بر اساس تعداد ساعت کارکرد، وضعیت ظاهری و عملکردی آنها را بررسی کنید. میزان استفاده از دستگاه، جنس ورق، توان لیزر، نوع گاز و شرایط محیطی بر سرعت فرسودگی تأثیر میگذارند.
جدول زیر یک الگوی پیشنهادی برای مدیریت بازرسی است؛ فواصل دقیق باید با توجه به دفترچه دستگاه و شرایط واقعی کارگاه تعیین شوند.
|
قطعه یا بخش |
اقدام پیشنهادی |
زمان بررسی |
|---|---|---|
|
دهانه نازل |
بررسی گرفتگی و تغییر شکل |
ابتدای شیفت و پس از برخورد |
|
لنز محافظ |
بررسی آلودگی و آثار سوختگی |
ابتدای شیفت و هنگام افت کیفیت |
|
مجموعه سرامیکی |
بررسی ترک و شکستگی |
هنگام سرویس یا مشاهده خطا |
|
اتصالات گاز |
بررسی نشتی و پایداری فشار |
بهصورت دورهای |
|
سنسور ارتفاع |
بررسی عملکرد و کالیبراسیون |
طبق برنامه نگهداری |
|
سیستم مکش |
کنترل فیلتر و مسیر خروج دود |
طبق میزان آلودگی محیط |
ثبت نتایج این بررسیها نیز اهمیت زیادی دارد. تاریخ تعویض شیشه محافظ، تعداد ساعات کارکرد، نوع ورق و علت آسیب را یادداشت کنید. این اطلاعات به شما کمک میکنند الگوی مصرف قطعات را بشناسید و زمان مناسب تهیه قطعات یدکی را پیشبینی کنید.
9. پارامترهای سوراخکاری اولیه را بهینه کنید
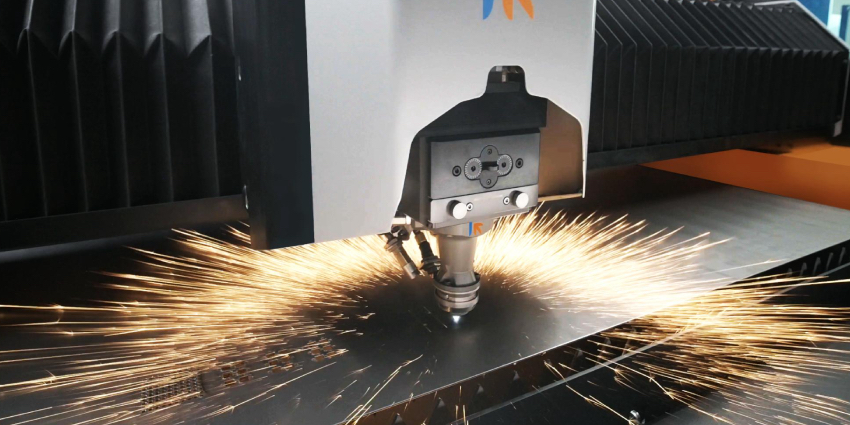
یکی از موقعیتهایی که احتمال آلودگی شیشه محافظ در آن افزایش پیدا میکند، مرحله سوراخکاری اولیه یا Piercing است.
در این مرحله، پرتو برای ایجاد سوراخ اولیه روی ورق متمرکز میشود و مواد مذاب و ذرات داغ میتوانند به سمت هد پرتاب شوند. در نتیجه، تنظیم نامناسب پارامترهای سوراخکاری ممکن است باعث افزایش لکههای روی شیشه محافظ شود. برای کاهش این مشکل، موارد زیر را بررسی کنید:
-
فشار گاز مرحله سوراخکاری
-
ارتفاع نازل هنگام سوراخکاری
-
مدتزمان تابش پرتو
-
توان و توالی پالسها
-
فاصله سوراخکاری از لبه ورق
-
سرعت و شرایط شروع برش
این پارامترها باید متناسب با جنس و ضخامت فلز تنظیم شوند. برای نمونه، تنظیمات سوراخکاری فولاد ضخیم با ورق استیل نازک یکسان نیست.
همچنین در صورت مشاهده آلودگی غیرعادی روی شیشه محافظ، فقط به تغییر پارامترهای نرمافزاری اکتفا نکنید. ابتدا سلامت نازل، مجموعه هد، سنسور ارتفاع و وضعیت شیشه را بررسی کنید.
در واقع، تنظیمات برش و وضعیت قطعات مصرفی به یکدیگر وابستهاند. اصلاح یک عامل بدون بررسی عوامل دیگر ممکن است مشکل را بهصورت موقت برطرف کند، اما علت اصلی همچنان باقی بماند. برای خرید قیچی هیدرولیک 3006 کلیک کنید.
10. از قطعات باکیفیت و سازگار با هد لیزر استفاده کنید
کیفیت قطعات جایگزین، تأثیر قابلتوجهی بر هزینههای نگهداری دارد. نازل و شیشه محافظ باید از نظر ابعاد، جنس، پوشش اپتیکی و مشخصات فنی با مدل هد دستگاه سازگار باشند.
در خرید لنز محافظ دستگاه لیزر تنها به قطر و ضخامت شیشه توجه نکنید. طول موج کاری، نوع پوشش ضدبازتاب، کیفیت سطح، میزان عبور نور و محل نصب نیز باید بررسی شوند. برای انتخاب قطعه مناسب، این موارد را در نظر بگیرید:
-
سازگاری با مدل هد و توان دستگاه
-
تطابق با طول موج لیزر
-
کیفیت پرداخت سطح اپتیکی
-
سلامت پوشش ضدبازتاب
-
دقت ابعادی و ضخامت
-
کیفیت بستهبندی و شرایط نگهداری
-
اصالت و اعتبار تأمینکننده
در مورد نازل نیز دقت ماشینکاری، گردی دهانه و کیفیت سطح داخلی اهمیت دارند. استفاده از قطعات نامرغوب ممکن است باعث افت کیفیت جریان گاز و افزایش دفعات تعویض شود.
همواره تعدادی قطعه یدکی استاندارد و سازگار در کارگاه داشته باشید. این کار از توقف طولانی خط تولید در زمان خرابی جلوگیری میکند. البته انبار کردن قطعات بدون توجه به شرایط نگهداری نیز درست نیست؛ شیشههای محافظ باید در بستهبندی تمیز، خشک و محافظتشده نگهداری شوند.
چه زمانی باید نازل و لنز محافظ دستگاه لیزر را تعویض کنیم؟
زمان تعویض این قطعات را باید از روی نشانههای فنی و وضعیت ظاهری آنها تشخیص داد، نه صرفا بر اساس یک عدد ثابت از ساعت کارکرد. نازل در صورت مشاهده موارد زیر باید تعویض شود:
-
دهانه از حالت دایرهای خارج شده باشد.
-
لبه خروجی دچار لبپریدگی یا ضربه شده باشد.
-
گرفتگی با روش مجاز برطرف نشود.
-
آثار سوختگی یا تغییر شکل مشاهده شود.
-
کیفیت برش پس از بررسی سایر تنظیمات همچنان نامناسب باشد.
لنز محافظ نیز در شرایط زیر به تعویض نیاز دارد:
-
سطح آن دارای ترک یا شکستگی باشد.
-
لکههای سوختگی یا حفرههای سطحی دیده شوند.
-
خراش یا آلودگی غیرقابلپاکسازی وجود داشته باشد.
-
پس از تمیزکاری اصولی، کیفیت عبور پرتو به حالت مناسب بازنگردد.
-
نشانههای آسیب پوشش اپتیکی مشاهده شود.
تعویض شیشه محافظ نباید به تعویق بیفتد تا زمانی که آسیب به لنز فوکوس یا سایر اجزای هد منتقل شود. این قطعه برای محافظت از بخشهای حساستر در نظر گرفته شده و هزینه تعویض بهموقع آن اغلب بسیار کمتر از تعمیر مجموعه اپتیکی است.
نشانههای خرابی نازل و لنز محافظ
گاهی اپراتور با افت کیفیت برش مواجه میشود، اما نمیداند مشکل از کدام بخش دستگاه است. بررسی نشانهها میتواند مسیر عیبیابی را کوتاهتر کند.
|
نشانه مشاهدهشده |
علت احتمالی |
اقدام پیشنهادی |
|---|---|---|
|
کاهش کیفیت برش |
آلودگی شیشه محافظ |
بررسی و تمیزکاری مجاز |
|
پلیسه زیاد در لبه قطعه |
گرفتگی یا آسیب نازل |
بررسی دهانه و پارامترهای برش |
|
سوختگی مکرر شیشه |
پاشش مذاب یا تنظیمات نامناسب سوراخکاری |
بررسی فرایند Piercing |
|
آسیب دیدن نازل جدید |
عدم هممحوری پرتو |
بررسی کالیبراسیون |
|
برش نامنظم |
اختلال جریان گاز |
بررسی فشار و دهانه نازل |
|
افت توان مؤثر در محل برش |
آلودگی یا آسیب اپتیکی |
بررسی شیشه محافظ و مجموعه اپتیکی |
توجه داشته باشید که یک نشانه ممکن است چند علت متفاوت داشته باشد. برای مثال، افت کیفیت برش همیشه به معنی خرابی لنز نیست؛ سرعت نامناسب، فوکوس اشتباه، گاز نامناسب و کالیبره نبودن هد نیز میتوانند چنین مشکلی ایجاد کنند.
به همین دلیل، پیش از تعویض قطعات، بررسی مرحلهای دستگاه از تصمیمگیری عجولانه جلوگیری میکند. برای خرید خم کن هیدرولیک Panbrake 2506 کلیک کنید.
سخن پایانی
افزایش عمر نازل و لنز محافظ دستگاه لیزر بیش از هر چیز به نگهداری منظم، تنظیم دقیق پارامترهای برش و جلوگیری از ورود آلودگی به هد وابسته است. تمیزکاری اصولی شیشه محافظ، کنترل فشار گاز، بررسی هممحوری پرتو و جلوگیری از برخورد نازل با ورق، اقداماتی هستند که میتوانند از فرسودگی زودهنگام قطعات جلوگیری کنند.
یک نکته را فراموش نکنید که تعویض مکرر نازل یا شیشه محافظ همیشه یک اتفاق طبیعی نیست و گاهی از وجود ایرادی در سیستم گازرسانی، کالیبراسیون یا شرایط برش خبر میدهد. بنابراین، بهجای تعویض مداوم قطعات، علت اصلی آسیب را پیدا کنید.
سوالات متداول
1. چرا لنز محافظ دستگاه لیزر زود کثیف میشود؟
پاشش ذرات مذاب هنگام سوراخکاری، تنظیم نامناسب فشار گاز، نشتی آببندی هد و ورود گردوغبار از دلایل رایج آلودگی زودهنگام شیشه محافظ هستند. بررسی نازل و پارامترهای سوراخکاری میتواند به شناسایی علت اصلی کمک کند.
2. هر چند وقت یکبار باید لنز محافظ لیزر را تعویض نمود؟
زمان مشخص و یکسانی برای تمام دستگاهها وجود ندارد؛ میزان استفاده، جنس ورق و شرایط برش بر عمر قطعه اثر میگذارند. بهترین زمان تعویض، هنگامی است که شیشه دچار آسیب، سوختگی یا آلودگی غیرقابلرفع شده باشد.
3. آیا نازل آسیبدیده دستگاه لیزر قابل تعمیر است؟
در صورت تغییر شکل دهانه، ترکخوردگی یا لبپریدگی، تعویض نازل انتخاب مطمئنتری است. این قطعه باید دهانهای دقیق و سالم داشته باشد تا جریان گاز به شکل مناسبی هدایت شود.
4. آیا تمیز کردن لنز محافظ باعث افزایش عمر آن میشود؟
بله، تمیزکاری اصولی میتواند از تجمع آلودگی و کاهش عبور پرتو جلوگیری کند. البته استفاده از دستمال زبر، مواد پاککننده نامناسب یا فشار بیش از حد ممکن است باعث ایجاد خراش و آسیب پوشش اپتیکی شود.
5. فشار نامناسب گاز چه تأثیری بر عمر نازل دارد؟
فشار نامناسب میتواند جریان گاز و تخلیه مواد مذاب را مختل کند و احتمال پاشش ذرات به سمت هد را افزایش دهد. تنظیم فشار باید متناسب با جنس ورق، ضخامت، قطر نازل و نوع گاز انجام شود.
6. آیا استفاده از نازل غیراصل به دستگاه آسیب میزند؟
نازل غیراستاندارد و ناسازگار ممکن است به دلیل دقت ابعادی پایین یا هندسه نامناسب، جریان گاز را مختل کند. این موضوع میتواند کیفیت برش را کاهش دهد و هزینههای مصرفی و نگهداری را افزایش دهد.
منبع: